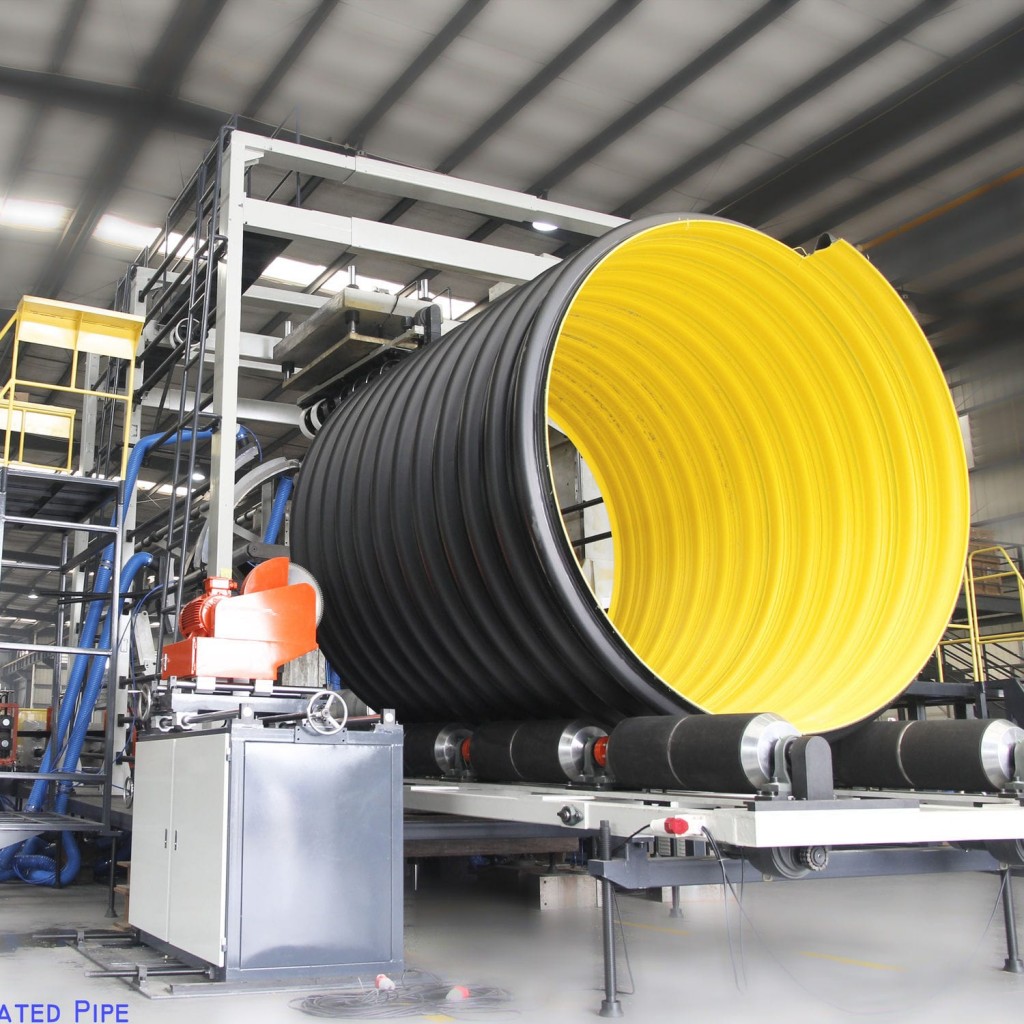
لوله اسپیرال کاروگیت یکی از انواع لولههای جدارهساختاریافته (Structured Wall Pipe) است که با ایجاد یک ساختار مارپیچی و پروفیلدار در جداره خارجی، امکان دستیابی به استحکام حلقوی مناسب را با وزن نسبتاً پایین فراهم میکند. این لولهها بهویژه در پروژههای فاضلاب، زهکشی، جمعآوری آبهای سطحی و برخی خطوط انتقال سیالات بدون فشار مورد استفاده قرار میگیرند.
فرآیند تولید این محصولات با لولههای ساده اکسترودی تفاوت دارد. در یک روش متداول تولید، ابتدا یک لایه داخلی صاف و یک پروفیل پلیمری توسط اکسترودر تولید میشود و سپس پروفیل در اطراف یک ماندریل یا قالب دوار (Mandrel) بهصورت مارپیچی پیچیده میشود. همزمان، لبههای مجاور پروفیل به یکدیگر جوش یا فیوز میشوند تا یک جداره پیوسته ایجاد شود. در برخی طراحیها نیز ساختار پروفیل و روش اتصال میتواند با توجه به فناوری سازنده متفاوت باشد.
استانداردهای مربوط به لولههای جدارهساختاریافته نیز طیف مشخصی از لولههای PVC-U، پلیپروپیلن و پلیاتیلن را برای کاربردهای زهکشی و فاضلاب زیرزمینی بدون فشار پوشش میدهند. استاندارد EN 13476 در ویرایشهای جدید خود الزامات عمومی، ویژگیهای عملکردی، ابعاد، تلرانسها و آزمونهای مرتبط با این خانواده از محصولات را در بخشهای مختلف مشخص میکند.
لوله اسپیرال کاروگیت چیست؟
لوله اسپیرال کاروگیت از یک ساختار جدارهای تشکیل شده که سطح خارجی آن دارای پروفیلهای مارپیچی و برجسته است، در حالی که سطح داخلی در بسیاری از طراحیها صاف نگه داشته میشود.
ساختار خارجی پروفیلدار باعث افزایش ممان اینرسی مقطع جداره و در نتیجه افزایش مقاومت لوله در برابر تغییر شکل حلقوی میشود. به همین دلیل میتوان بدون افزایش شدید جرم مواد، به سختی حلقوی مورد نیاز دست پیدا کرد.
در بسیاری از سیستمهای اسپیرال، لایه داخلی نقش اصلی را در ایجاد سطح عبور صاف ایفا میکند و پروفیل خارجی وظیفه تقویت ساختاری را بر عهده دارد.
البته ساختار دقیق لوله میتواند بین تولیدکنندگان مختلف متفاوت باشد. برخی محصولات دارای پروفیل تقویتی مجزا هستند و برخی دیگر با شکلدهی مستقیم پروفیل پلیمری تولید میشوند.
مواد اولیه مورد استفاده در تولید لوله اسپیرال
ماده اولیه یکی از مهمترین عوامل تعیینکننده کیفیت لوله اسپیرال است.
در بسیاری از محصولات اسپیرال کاروگیت، از پلیاتیلن با چگالی بالا (HDPE) استفاده میشود. در برخی سیستمهای جدارهساختاریافته نیز پلیپروپیلن یا سایر پلیمرهای مجاز بر اساس استاندارد و طراحی محصول به کار میروند. استاندارد EN 13476 نیز سیستمهای جدارهساختاریافته ساختهشده از PE، PP و PVC-U را در محدوده کاربرد خود پوشش میدهد.
مواد اولیه باید از نظر خواص مکانیکی، پایداری حرارتی، مقاومت شیمیایی و قابلیت فرآیند اکستروژن با طراحی محصول سازگار باشند.
در محصولات با کیفیت، کنترل مواد ورودی اهمیت زیادی دارد؛ زیرا تغییر خواص ماده میتواند روی جوشپذیری، ابعاد، سختی حلقوی و دوام محصول تأثیر بگذارد.
همچنین استفاده از مواد بازیافتی یا ترکیبات چندلایه، در صورت وجود، باید مطابق مشخصات محصول و الزامات استاندارد انجام شود و نمیتوان درباره مناسب بودن آن بدون بررسی مشخصات فنی قضاوت کرد.
ساختار کلی لوله اسپیرال کاروگیت
یک لوله اسپیرال معمولاً از چند بخش اصلی تشکیل میشود.
جداره داخلی
جداره داخلی در بسیاری از طراحیها بهصورت صاف تولید میشود.
صاف بودن سطح داخلی باعث میشود مقاومت هیدرولیکی و احتمال تجمع رسوبات در مقایسه با یک سطح داخلی کاملاً پروفیلدار کنترل شود.
در خطوط فاضلاب و زهکشی، این ویژگی میتواند از نظر انتقال سیال و قابلیت شستوشو اهمیت داشته باشد.
پروفیل خارجی
پروفیل خارجی بهصورت مارپیچی در اطراف لایه داخلی شکل میگیرد.
این پروفیل مانند یک تقویتکننده حلقوی عمل میکند و باعث افزایش سختی و مقاومت لوله در برابر بارهای خارجی میشود.
هندسه پروفیل، ارتفاع، ضخامت و فاصله آن از پارامترهای مهم طراحی هستند و به همین دلیل نمیتوان یک شکل پروفیل را برای تمام محصولات استاندارد دانست.
ناحیه اتصال مارپیچی
در زمان تولید، لبه پروفیل یا نوار مجاور به بخش قبلی متصل میشود.
این اتصال باید بهصورت یکنواخت و پیوسته انجام شود تا جداره نهایی رفتار یکپارچه داشته باشد.
روش اتصال میتواند بر اساس فناوری سازنده شامل جوش حرارتی، فیوژن یا روشهای اختصاصی دیگر باشد.
تجهیزات اصلی خط تولید لوله اسپیرال
خط تولید لوله اسپیرال بسته به فناوری سازنده میتواند از تجهیزات مختلفی تشکیل شود، اما معمولاً بخشهایی مانند موارد زیر در آن وجود دارند:
- سیستم تغذیه مواد اولیه
- خشککن یا واحد آمادهسازی مواد، در صورت نیاز
- اکسترودر
- هد یا دای اکستروژن
- واحد شکلدهی پروفیل
- ماندریل یا قالب دوار
- سیستم پیچش مارپیچی
- واحد جوش یا فیوژن
- سیستم خنککاری
- تجهیزات کنترل قطر
- تجهیزات برش
- سیستم تخلیه و جابهجایی
در بعضی فناوریها، اکسترودر روی یک مجموعه متحرک قرار میگیرد و حرکت همزمان دستگاه و دوران ماندریل باعث شکلگیری مسیر مارپیچی پروفیل میشود.
مرحله اول؛ آمادهسازی مواد اولیه
فرآیند تولید با آمادهسازی مواد پلیمری آغاز میشود.
مواد اولیه معمولاً به شکل گرانول وارد خط تولید میشوند. پیش از ورود به اکسترودر، کیفیت و مشخصات ماده باید کنترل شود.
در این مرحله مواردی مانند نوع پلیمر، گرید، رنگ، میزان آلودگی و شرایط نگهداری اهمیت دارند.
در برخی فرآیندهای پلیمری، کنترل رطوبت ماده نیز اهمیت دارد؛ اگرچه نیاز دقیق به خشککردن به نوع پلیمر و فناوری تولید وابسته است.
هدف این مرحله، تأمین مادهای یکنواخت برای ورود به فرآیند اکستروژن است.
مرحله دوم؛ ورود مواد به اکسترودر
گرانولهای پلیمری وارد اکسترودر (Extruder) میشوند.
در اکسترودر، مواد به کمک سیستم حرارتی و مکانیکی گرم و ذوب میشوند تا به یک مذاب پلیمری یکنواخت تبدیل شوند.
دمای هر ناحیه از اکسترودر باید براساس نوع پلیمر و مشخصات ماده تنظیم شود.
کنترل دما اهمیت زیادی دارد؛ زیرا دمای پایین میتواند باعث ذوب ناقص و ناپایداری فرآیند شود و دمای بیش از حد نیز ممکن است باعث تخریب حرارتی پلیمر شود.
پس از رسیدن مذاب به شرایط مناسب، مواد به سمت هد یا دای هدایت میشوند.
مرحله سوم؛ شکلدهی لایه داخلی
در برخی فناوریهای تولید اسپیرال، ابتدا یک لایه داخلی صاف توسط اکستروژن شکل میگیرد.
این لایه روی ماندریل یا قالب قرار گرفته و سطح داخلی لوله را تشکیل میدهد.
کیفیت این بخش اهمیت زیادی دارد؛ زیرا هرگونه ناپایداری در ضخامت یا سطح داخلی میتواند روی عملکرد هیدرولیکی و کیفیت نهایی محصول تأثیر بگذارد.
ضخامت لایه داخلی نیز باید مطابق طراحی محصول باشد و نمیتوان آن را برای تمام لولههای اسپیرال یکسان در نظر گرفت.
مرحله چهارم؛ تولید پروفیل کاروگیت
همزمان یا در مرحله بعد، پروفیل تقویتی لوله توسط اکسترودر تولید میشود.
پروفیل میتواند به شکلهای مختلف طراحی شود؛ برای مثال مقاطع توخالی، مارپیچی یا پروفیلهای تقویتشده بسته به فناوری تولیدکننده مورد استفاده قرار میگیرند.
هدف اصلی از این طراحی، افزایش مقاومت حلقوی بدون افزایش غیرضروری وزن لوله است.
ارتفاع و شکل پروفیل، ضخامت جداره و فاصله بین رینگها میتوانند روی Ring Stiffness و رفتار لوله در برابر بارهای خارجی تأثیر داشته باشند.
مرحله پنجم؛ پیچش پروفیل به شکل مارپیچ
یکی از مهمترین مراحل تولید، تبدیل پروفیل مستقیم اکسترودشده به یک ساختار مارپیچی است.
پروفیل در حالی که هنوز در شرایط مناسب حرارتی قرار دارد، به دور ماندریل یا بدنه لوله پیچیده میشود.
حرکت چرخشی و پیشروی خط تولید باعث ایجاد زاویه مارپیچی مشخصی در پروفیل میشود.
در یک فرآیند صنعتی، سرعت دوران، سرعت پیشروی و نرخ اکستروژن باید با یکدیگر هماهنگ باشند تا گام مارپیچ و ابعاد محصول پایدار بماند.
مرحله ششم؛ اتصال لایهها و ایجاد جداره یکپارچه
پس از قرار گرفتن پروفیل در کنار بخش قبلی، ناحیه تماس باید بهصورت مناسب به یکدیگر متصل شود.
در برخی فناوریهای تولید PE Spiral، لبههای پروفیل در حالت گرم روی یکدیگر قرار گرفته و بهصورت همگن به هم فیوز میشوند. نتیجه این فرآیند، ایجاد یک جداره پیوسته با سطح داخلی صاف است.
کیفیت این اتصال بسیار مهم است.
اگر اتصال بین بخشهای مارپیچی بهدرستی انجام نشود، ممکن است مقاومت مکانیکی، آببندی یا دوام لوله کاهش پیدا کند.
به همین دلیل کنترل دما، فشار تماس، سرعت خط و شرایط سطح اتصال در زمان تولید اهمیت زیادی دارد.
مرحله هفتم؛ کنترل شکل و قطر لوله
پس از شکلگیری ساختار مارپیچی، ابعاد محصول باید کنترل شوند.
قطر خارجی، قطر داخلی، ضخامت بخشهای مختلف، شکل پروفیل و گام مارپیچ از جمله پارامترهایی هستند که میتوانند مورد بررسی قرار گیرند.
کنترل ابعاد باید در طول فرآیند تولید انجام شود، زیرا تغییرات دما یا سرعت خط میتواند باعث تغییر ابعاد محصول شود.
تجهیزات اندازهگیری آنلاین در خطوط صنعتی میتوانند به تشخیص سریع انحراف از محدوده مورد نظر کمک کنند.
مرحله هشتم؛ خنککاری
لوله پس از خروج از منطقه شکلدهی باید بهتدریج به شرایط دمایی مناسب برسد.
خنککاری میتواند با هوا، آب یا ترکیبی از روشها و مطابق طراحی خط تولید انجام شود.
هدف این مرحله تثبیت هندسه لوله بدون ایجاد تغییر شکل ناخواسته است.
خنککاری نامناسب ممکن است باعث ایجاد تنشهای داخلی، تغییر ابعاد یا ناپایداری شکل پروفیل شود.
به همین دلیل نرخ خنککاری باید با جنس پلیمر، ضخامت و سرعت تولید هماهنگ باشد.
مرحله نهم؛ ایجاد سوکت و آمادهسازی انتهای لوله
در برخی خطوط تولید، اتصال لولهها با سوکت و اسپیکات انجام میشود.
در این حالت، ممکن است سوکت در فرآیند تولید ایجاد شود یا پس از تولید بدنه، بخش انتهایی برای ایجاد سیستم اتصال ماشینکاری یا شکلدهی شود.
نوع اتصال میتواند شامل اتصال رینگی، جوشی، فیوژن یا روشهای اختصاصی سازنده باشد.
استاندارد EN 13476 نیز برای سیستمهای جدارهساختاریافته، در محدوده خود، لولهها و اتصالاتی با سوکت یکپارچه و آببندی الاستومری و همچنین اتصالات جوشی و فیوزی را پوشش میدهد.
مرحله دهم؛ برش لوله در طول مورد نیاز
پس از تثبیت ساختار، لوله در طولهای مورد نیاز برش داده میشود.
طول شاخه به روش تولید، امکانات حمل، نوع اتصال و نیاز پروژه بستگی دارد.
محل برش باید بهگونهای باشد که انتهای لوله برای اتصال بعدی آماده باشد.
در تولید محصولات سفارشی، طول شاخهها میتواند براساس مشخصات پروژه تعیین شود؛ اما محدودیتهای حملونقل و تجهیزات نصب نیز باید در نظر گرفته شوند.
کنترل کیفیت لوله اسپیرال کاروگیت
کنترل کیفیت فقط به بررسی ظاهر لوله محدود نمیشود.
برخی پارامترهای مهم میتوانند شامل موارد زیر باشند:
| پارامتر کنترل | هدف |
|---|---|
| قطر داخلی و خارجی | کنترل ابعاد |
| ضخامت جداره | کنترل ساختار |
| ارتفاع پروفیل | کنترل هندسه |
| گام مارپیچ | کنترل یکنواختی تولید |
| وزن واحد طول | کنترل مصرف مواد |
| کیفیت اتصال مارپیچی | بررسی یکپارچگی جداره |
| سختی حلقوی | ارزیابی رفتار مکانیکی |
| مقاومت ضربهای | بررسی دوام در شرایط مشخص |
| مقاومت آببندی | کنترل عملکرد اتصال |
| کیفیت سطح داخلی | کنترل وضعیت عبور جریان |
| وضعیت ظاهری | تشخیص عیوب تولید |
نوع و روش آزمون باید بر اساس استاندارد محصول، کلاس لوله و الزامات پروژه تعیین شود.
سختی حلقوی در لوله اسپیرال چیست؟
یکی از پارامترهای مهم در لولههای جدارهساختاریافته، سختی حلقوی (Ring Stiffness) است.
این ویژگی نشان میدهد لوله تا چه اندازه در برابر تغییر شکل ناشی از بارهای خارجی مقاومت دارد.
در لولههای مدفون، فشار خاک و بارهای سطحی میتوانند باعث تغییر شکل مقطع شوند. بنابراین طراحی پروفیل خارجی و ساختار جداره اهمیت زیادی پیدا میکند.
سختی حلقوی تنها به ضخامت لوله وابسته نیست و هندسه پروفیل، مدول ماده، ساختار جداره و روش تولید نیز روی آن اثر دارند.
به همین دلیل دو لوله با وزن مشابه الزاماً رفتار مکانیکی یکسانی ندارند.
نقش پروفیل خارجی در استحکام لوله
یکی از مهمترین مزایای ساختار کاروگیت، استفاده از هندسه پروفیل برای افزایش مقاومت است.
با ایجاد برجستگیها یا مقاطع تقویتی در جداره خارجی، ماده از محور خنثی مقطع دورتر قرار میگیرد و مقاومت مقطع در برابر تغییر شکل افزایش پیدا میکند.
این موضوع اجازه میدهد طراحی لوله بهجای افزایش ساده ضخامت، از هندسه جداره برای دستیابی به سختی مورد نیاز استفاده کند.
در نتیجه، انتخاب پروفیل مناسب باید بر اساس قطر لوله، عمق دفن، بار خارجی، شرایط خاک و کلاس سختی مورد نیاز انجام شود.
تفاوت لوله اسپیرال کاروگیت با لوله دوجداره کاروگیت
لوله اسپیرال و لوله دوجداره کاروگیت ممکن است از نظر ظاهری مشابه باشند، اما فرآیند تولید آنها یکسان نیست.
در لوله دوجداره کاروگیت، معمولاً جداره داخلی صاف و جداره خارجی پروفیلدار در یک خط اکستروژن و با فرآیند شکلدهی پیوسته تولید میشوند.
در مقابل، در بسیاری از سیستمهای اسپیرال، پروفیل بهصورت مارپیچی حول یک ماندریل پیچیده میشود و اتصال بین دورهای مجاور ایجاد میشود. این تفاوت در فناوری تولید، روی ساختار، تجهیزات تولید و نحوه طراحی محصول اثر میگذارد.
بنابراین نباید صرفاً براساس ظاهر، این دو نوع لوله را یک محصول یکسان در نظر گرفت.
عوامل مؤثر بر کیفیت لوله اسپیرال کاروگیت
کیفیت محصول نهایی تحت تأثیر مجموعهای از عوامل قرار دارد.
کیفیت مواد اولیه: خواص پلیمر باید با طراحی محصول سازگار باشد.
کنترل فرآیند اکستروژن: دمای مذاب، فشار، سرعت اکسترودر و یکنواختی جریان اهمیت دارند.
هندسه پروفیل: ارتفاع، ضخامت و شکل پروفیل بر سختی و رفتار مکانیکی اثر میگذارند.
کیفیت اتصال مارپیچی: اتصال باید پیوسته و یکنواخت باشد.
کنترل سرعت خط: سرعت پیشروی و دوران باید با نرخ اکستروژن هماهنگ باشند.
خنککاری: تثبیت مناسب ساختار برای حفظ ابعاد اهمیت دارد.
کنترل کیفیت نهایی: ابعاد، سختی حلقوی و عملکرد اتصال باید طبق الزامات محصول بررسی شوند.
استانداردهای مرتبط با لوله اسپیرال کاروگیت
استاندارد مورد استفاده باید بر اساس جنس، ساختار، کاربرد و بازار هدف محصول تعیین شود.
یکی از استانداردهای مهم برای سیستمهای جدارهساختاریافته پلاستیکی، EN 13476 است. ویرایش فعلی این مجموعه شامل بخشهای مختلفی برای الزامات عمومی، مشخصات لوله و اتصالات و روشهای آزمون است و مواد PVC-U، PP و PE را در محدوده کاربرد خود پوشش میدهد.
در این استاندارد، لولههای جدارهساختاریافته برای کاربردهای مشخص در شبکههای فاضلاب و زهکشی زیرزمینی بدون فشار تعریف شدهاند. انتخاب کلاس سختی، محدوده کاربرد و سایر الزامات باید بر اساس پروژه و مشخصات محصول انجام شود.
بنابراین نمیتوان گفت تمام لولههای اسپیرال کاروگیت الزاماً تحت یک استاندارد واحد تولید میشوند. استاندارد دقیق باید از دیتاشیت و مدارک همان محصول مشخص شود.
کاربرد لوله اسپیرال کاروگیت
این محصولات بهویژه در پروژههایی مورد توجه قرار میگیرند که نیاز به لولههای جدارهساختاریافته با وزن نسبتاً مناسب و مقاومت حلقوی قابلقبول وجود دارد.
کاربردهای متداول میتوانند شامل موارد زیر باشند:
- شبکههای فاضلاب شهری
- خطوط جمعآوری فاضلاب
- زهکشی زیرزمینی
- جمعآوری آبهای سطحی
- آبروهای زیرزمینی
- پروژههای عمرانی
- برخی کاربردهای انتقال آب بدون فشار
- سیستمهای مدیریت رواناب
کاربرد دقیق باید براساس مشخصات محصول، کلاس سختی، نوع اتصال، شرایط دفن و الزامات پروژه تعیین شود.
عوامل مؤثر بر قیمت لوله اسپیرال کاروگیت
قیمت این لولهها تنها بر اساس قطر تعیین نمیشود.
عوامل مؤثر میتوانند شامل موارد زیر باشند:
- قطر داخلی یا خارجی
- جنس و گرید پلیمر
- کلاس سختی حلقوی
- ساختار پروفیل
- وزن واحد طول
- نوع اتصال
- طول شاخه
- برند و فناوری تولید
- استاندارد و آزمونهای محصول
- مواد اولیه
- حجم سفارش
- شرایط بازار
در نتیجه هنگام مقایسه قیمت دو لوله باید مشخصات فنی آنها نیز مقایسه شود. لولهای که وزن کمتری دارد لزوماً ارزانتر یا ضعیفتر نیست؛ زیرا هندسه پروفیل میتواند نقش مهمی در سختی حلقوی داشته باشد.
هنگام خرید لوله اسپیرال کاروگیت چه مواردی را بررسی کنیم؟
برای انتخاب محصول مناسب بهتر است اطلاعات زیر مشخص باشند:
- جنس و گرید پلیمر
- قطر اسمی
- قطر داخلی و خارجی
- ضخامت یا ساختار جداره
- کلاس سختی حلقوی
- نوع پروفیل
- نوع اتصال
- استاندارد تولید
- کاربرد لوله
- عمق دفن
- شرایط بارگذاری
- نوع خاک و شرایط نصب
- مشخصات آببندی
- مدارک کنترل کیفیت
- طول شاخه و مقدار مورد نیاز
در پروژههای زیرزمینی، انتخاب لوله نباید فقط براساس قطر و قیمت انجام شود. شرایط خاک، بار ترافیکی، عمق دفن، روش نصب و کلاس سختی باید در کنار مشخصات محصول بررسی شوند.
از پروفیل پلیمری تا لوله اسپیرال آماده
فرآیند تولید لوله اسپیرال کاروگیت بر پایه ترکیب اکستروژن، شکلدهی پروفیل، پیچش مارپیچی و اتصال حرارتی یا فیوژن بخشهای متوالی انجام میشود. در یک فرآیند متداول، پلیمر پس از آمادهسازی وارد اکسترودر شده و به شکل لایه داخلی و پروفیل تقویتی درمیآید. سپس پروفیل در اطراف ماندریل پیچیده شده و لبههای مجاور به یکدیگر متصل میشوند تا ساختار یکپارچه لوله شکل بگیرد.
کیفیت محصول نهایی به عواملی مانند جنس و گرید مواد اولیه، طراحی پروفیل، سرعت اکستروژن، سرعت پیچش، کیفیت اتصال، خنککاری و کنترل ابعادی وابسته است. در کنار فرآیند تولید، آزمونهای مربوط به ابعاد، سختی حلقوی، عملکرد اتصال و سایر ویژگیهای مورد نیاز نیز باید براساس استاندارد و مشخصات پروژه انجام شوند.
در نهایت، یک لوله اسپیرال کاروگیت مناسب صرفاً محصولی با ظاهر کاروگیت نیست؛ بلکه باید از نظر ساختار جداره، سختی حلقوی، کیفیت اتصال، متریال، ابعاد و شرایط کاربرد با نیاز واقعی پروژه مطابقت داشته باشد.


دیدگاهتان را بنویسید