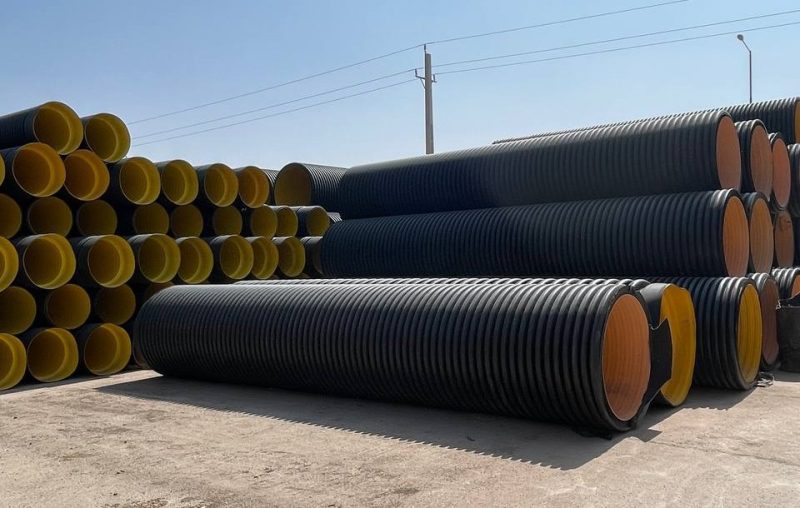
کیفیت لوله کاروگیت فقط در زمان خرید یا هنگام تحویل محصول به پروژه مشخص نمیشود. عملکرد واقعی یک خط لوله زیرزمینی حاصل زنجیرهای از مراحل است که از انتخاب مواد اولیه و فرایند تولید آغاز میشود و تا کنترل محصول در کارخانه، حملونقل، انبارش، تحویل کارگاه، نصب و بازرسی نهایی ادامه پیدا میکند.
به همین دلیل، اگر کنترل کیفیت فقط به مشاهده ظاهری لوله در زمان ورود به پروژه محدود شود، بخش مهمی از ریسکهای احتمالی نادیده گرفته خواهد شد.
در یک برنامه کنترل کیفیت حرفهای، باید مشخص باشد که چه چیزی، در چه مرحلهای، با چه روشی و بر اساس کدام معیار بررسی میشود. این موضوع برای پروژههای فاضلاب، زهکشی، آبهای سطحی، عبور از زیر راهها و سایر شبکههای مدفون اهمیت بیشتری دارد؛ زیرا بسیاری از خطاهای تولید یا اجرا پس از دفن لوله بهسادگی قابل مشاهده نیستند.
کنترل کیفیت لوله کاروگیت دقیقاً یعنی چه؟
کنترل کیفیت یا Quality Control مجموعه اقداماتی است که برای بررسی انطباق محصول و اجرای پروژه با مشخصات فنی تعیینشده انجام میشود.
در مورد لوله کاروگیت، این کنترل میتواند چند مرحله اصلی داشته باشد:
مواد اولیه ← تولید ← آزمون کارخانه ← بستهبندی و انبارش ← حمل ← تحویل پروژه ← نصب ← بازرسی و آزمون نهایی
هر مرحله هدف متفاوتی دارد.
| مرحله | هدف اصلی کنترل کیفیت |
|---|---|
| مواد اولیه | اطمینان از استفاده از ماده مشخص و قابل ردیابی |
| تولید | کنترل پایداری فرایند و شکلگیری صحیح محصول |
| محصول نهایی | بررسی ابعاد، ظاهر و مشخصات موردنیاز |
| آزمون کارخانه | تأیید عملکرد محصول بر اساس الزامات مربوطه |
| حملونقل | جلوگیری از آسیب پیش از نصب |
| تحویل پروژه | کنترل انطباق محصول دریافتشده |
| نصب | اطمینان از اجرای صحیح سیستم لوله و خاک |
| پذیرش نهایی | بررسی انطباق خط اجراشده با مشخصات پروژه |
بنابراین کنترل کیفیت یک عملیات واحد نیست؛ بلکه یک فرایند زنجیرهای است.
چرا کنترل کیفیت از مواد اولیه شروع میشود؟
لوله کاروگیت محصولی است که بخش مهمی از عملکرد آن به ویژگیهای ماده اولیه وابسته است.
نوع پلیمر، مشخصات ماده، کیفیت مواد ورودی و شرایط فرایند تولید میتوانند بر ویژگیهای محصول نهایی اثر بگذارند.
در یک سیستم کنترل کیفیت مناسب، مواد اولیه باید تا حد امکان قابل شناسایی و قابل ردیابی باشند.
این موضوع بهخصوص زمانی اهمیت پیدا میکند که محصول برای یک پروژه حساس تولید میشود و در صورت بروز مشکل باید مشخص شود محصول از چه محموله یا فرایند تولیدی تأمین شده است.
چه مواردی در مواد اولیه اهمیت دارند؟
| مورد کنترل | هدف |
|---|---|
| نوع ماده | اطمینان از استفاده از پلیمر تعیینشده |
| مشخصات فنی ماده | تطابق با الزامات محصول |
| اسناد تأمینکننده | ایجاد قابلیت ردیابی |
| وضعیت ظاهری مواد | شناسایی آلودگی یا مشکل آشکار |
| شماره یا کد محموله | پیگیری سوابق تولید |
| شرایط نگهداری | جلوگیری از آسیب یا آلودگی مواد |
در پروژههای تخصصی، اتکا به عبارت کلی «پلیاتیلن» یا «پلیپروپیلن» بهتنهایی کافی نیست و مشخصات دقیق محصول باید با مدارک فنی آن تطبیق داده شود.
کنترل کیفیت در فرایند تولید لوله کاروگیت
پس از ورود مواد اولیه، مرحله بعدی کنترل خود فرایند تولید است.
لوله کاروگیت از یک فرایند پیوسته یا مرحلهای عبور میکند که در آن ماده حرارت میبیند، شکل میگیرد و پروفیل جداره ایجاد میشود.
هرگونه ناپایداری در فرایند میتواند روی یکنواختی محصول اثر بگذارد.
به همین دلیل، کنترل کیفیت فقط به محصول نهایی محدود نیست و باید در طول تولید نیز انجام شود.
کنترل دما و شرایط فرایند
در فرایند تولید محصولات ترموپلاستیک، شرایط حرارتی اهمیت زیادی دارد.
دمای نامناسب میتواند بر رفتار ماده هنگام شکلدهی اثر بگذارد و در صورت کنترل نشدن، کیفیت محصول را تحت تأثیر قرار دهد.
البته مقدار دقیق پارامترهای فرایند باید مطابق ماده، تجهیزات، طراحی محصول و دستورالعمل تولیدکننده تعیین شود و نمیتوان یک عدد ثابت را برای همه خطوط تولید لوله کاروگیت به کار برد.
کنترل فرایند باید بر اساس محدودههای تعریفشده در سیستم تولید انجام شود.
شکلگیری صحیح پروفیل کاروگیت
یکی از ویژگیهای اصلی این نوع لوله، وجود جداره موجدار یا پروفیلدار است.
هندسه پروفیل فقط یک ویژگی ظاهری نیست؛ بلکه بخشی از طراحی محصول محسوب میشود.
در نتیجه باید یکنواختی پروفیل در طول لوله کنترل شود.
مواردی مانند موارد زیر میتوانند در بازرسی مطرح باشند:
- یکنواختی شکل موجها
- تغییرات غیرعادی پروفیل
- آسیب سطحی
- ناپیوستگی جداره
- تغییر شکل موضعی
- نقص در شکلگیری
اگر پروفیل در طول محصول به شکل محسوسی تغییر کند، باید علت آن در فرایند تولید بررسی شود.
کنترل ابعادی لوله کاروگیت
کنترل ابعادی یکی از بخشهای مهم QC در کارخانه است.
اما کنترل ابعاد به معنی اندازهگیری یک عدد واحد نیست.
بسته به مشخصات محصول و استاندارد مورد استفاده، ممکن است پارامترهای مختلفی مورد توجه قرار گیرند.
پارامترهای قابل بررسی
| پارامتر | دلیل اهمیت |
|---|---|
| قطر لوله | کنترل انطباق محصول با طراحی |
| طول شاخه | برنامهریزی نصب و کنترل محصول |
| هندسه پروفیل | بررسی یکنواختی محصول |
| ضخامت یا اجزای جداره | کنترل مشخصات ساختاری |
| شکل مقطع | بررسی سلامت محصول |
| محل و وضعیت اتصال | اطمینان از قابلیت مونتاژ |
| وزن یا جرم محصول در صورت الزام | کنترل یکنواختی تولید |
نکته مهم این است که حد مجاز هر پارامتر باید از استاندارد محصول یا مشخصات فنی همان محصول استخراج شود و نباید اعداد عمومی بدون توجه به نوع لوله استفاده شوند.
کنترل ظاهری؛ ساده اما مهم
بازرسی ظاهری یکی از سادهترین روشهای کنترل کیفیت است، اما نباید آن را کماهمیت دانست.
یک بازرس میتواند بسیاری از ایرادات آشکار را پیش از نصب شناسایی کند.
موارد قابل بررسی در بازرسی ظاهری
- ترک
- بریدگی
- سوراخ
- پارگی
- تغییر شکل غیرعادی
- آلودگی شدید
- آسیب پروفیل
- سوختگی یا تغییر غیرعادی سطح
- آسیب انتهای لوله
- نقص قابل مشاهده در اتصال
بازرسی ظاهری جایگزین آزمونهای تخصصی نیست، اما میتواند از ورود محصول نامناسب به مرحله نصب جلوگیری کند.
کنترل انتهای لوله و محل اتصال
در پروژههایی که لولهها با کوپلر و رینگ به یکدیگر متصل میشوند، سلامت محل اتصال اهمیت ویژهای دارد.
انتهای لوله ممکن است هنگام:
- تولید
- برش
- بستهبندی
- حمل
- تخلیه
- جابهجایی در کارگاه
آسیب ببیند.
بنابراین حتی محصولی که در کارخانه بدون نقص بوده است، باید هنگام ورود به پروژه مجدداً بررسی شود.
| وضعیت مشاهدهشده | اقدام پیشنهادی |
|---|---|
| انتهای سالم | تأیید برای نصب |
| خراش سطحی محدود | ارزیابی طبق دستورالعمل سازنده |
| تغییر شکل انتها | بررسی پیش از اتصال |
| شکستگی یا پارگی | جداسازی و تعیین تکلیف |
| آلودگی شدید | تمیزکاری پیش از نصب |
| آسیب پروفیل اتصال | بررسی قابلیت استفاده |
آزمونهای کنترل کیفیت لوله کاروگیت
آزمونهای محصول باید بر اساس استاندارد، نوع لوله، کاربرد و مشخصات قرارداد انتخاب شوند.
بنابراین نمیتوان گفت تمام لولههای کاروگیت باید دقیقاً مجموعه یکسانی از آزمونها را پشت سر بگذارند.
برخی آزمونها ممکن است برای بررسی ویژگیهای مواد، ابعاد، خواص مکانیکی یا عملکرد محصول مورد استفاده قرار گیرند.
هدف از آزمون این است که یک ویژگی مشخص با معیار تعریفشده مقایسه شود.
چند دسته کلی از کنترلها
| دسته کنترل | هدف |
|---|---|
| کنترل مواد | بررسی مشخصات ماده اولیه |
| کنترل ابعادی | بررسی هندسه و اندازهها |
| کنترل ظاهری | شناسایی عیوب قابل مشاهده |
| کنترل مکانیکی | ارزیابی ویژگیهای مرتبط با رفتار محصول |
| کنترل عملکردی | بررسی عملکرد در شرایط تعریفشده |
| کنترل اتصال | بررسی قابلیت و کیفیت اتصال |
| کنترل ردیابی | ارتباط محصول با سوابق تولید |
نوع آزمون و معیار پذیرش باید از مستندات معتبر محصول و پروژه گرفته شود.
نمونهبرداری از محصول چگونه انجام میشود؟
یکی از بخشهای مهم کنترل کیفیت، Sampling یا نمونهبرداری است.
در تولید انبوه، معمولاً امکان آزمون تکتک شاخههای لوله با تمام آزمونها وجود ندارد. به همین دلیل، روش نمونهبرداری باید از قبل تعریف شود.
اما یک نکته مهم وجود دارد:
نمونهبرداری نباید صرفاً به معنی انتخاب چند شاخه بهصورت تصادفی و بدون برنامه باشد.
باید مشخص شود:
- جامعه مورد آزمون چیست؟
- هر بچ یا محموله چگونه تعریف میشود؟
- چند نمونه باید انتخاب شود؟
- آزمون روی چه مشخصاتی انجام میشود؟
- معیار پذیرش چیست؟
- در صورت مردودی نمونه، چه اقدامی انجام میشود؟
این موارد معمولاً در برنامه کنترل کیفیت پروژه یا دستورالعمل کارخانه تعریف میشوند.
اهمیت ردیابی محصول
یکی از تفاوتهای یک سیستم کنترل کیفیت حرفهای با بازرسی ساده، قابلیت Traceability است.
اگر یک شاخه لوله در پروژه نصب شده و چند ماه بعد مشکلی برای آن ایجاد شود، باید تا حد امکان بتوان مشخص کرد:
- چه محصولی بوده است؟
- چه زمانی تولید شده؟
- از کدام محموله مواد استفاده شده؟
- چه آزمونهایی روی آن انجام شده؟
- به کدام پروژه ارسال شده است؟
به همین دلیل، اطلاعاتی مانند شماره بچ، تاریخ تولید، مشخصات محصول و کد تولید اهمیت دارند.
علامتگذاری روی لوله چه کاربردی دارد؟
علامتگذاری محصول فقط برای معرفی برند نیست.
در یک سیستم مناسب، مارکینگ میتواند به شناسایی محصول و کنترل ردیابی کمک کند.
بسته به استاندارد و مشخصات محصول، اطلاعاتی مانند موارد زیر ممکن است روی لوله درج شوند:
- نام یا علامت تولیدکننده
- مشخصات محصول
- قطر یا اندازه اسمی
- استاندارد مربوطه
- تاریخ یا کد تولید
- اطلاعات ردیابی
- مشخصات مرتبط با کاربرد
محتوای دقیق علامتگذاری باید مطابق الزامات محصول و استاندارد مربوطه باشد.
کنترل کیفیت هنگام بستهبندی و حمل
یکی از خطاهای رایج این است که تصور شود کیفیت لوله پس از خروج از کارخانه دیگر موضوع کنترل کیفیت نیست.
در حالی که لوله ممکن است در زمان حمل یا تخلیه آسیب ببیند.
برای مثال، برخورد نامناسب تجهیزات جابهجایی میتواند باعث آسیب به جداره یا انتهای لوله شود.
نقاط پرریسک در حمل
| مرحله | ریسک احتمالی |
|---|---|
| بارگیری | ضربه یا آسیب مکانیکی |
| مهار بار | فشار نامناسب |
| حمل جادهای | جابهجایی یا برخورد |
| تخلیه | سقوط یا ضربه |
| انبارش | تغییر شکل یا آسیب موضعی |
| جابهجایی مجدد | خراش یا آسیب اتصال |
روش حمل باید مطابق دستورالعمل سازنده محصول باشد.
کنترل لوله کاروگیت هنگام ورود به پروژه
تحویل محصول به پروژه باید با یک Inspection واقعی همراه باشد.
نباید صرفاً تعداد شاخهها شمرده شود و سپس محصول مستقیماً وارد مرحله نصب شود.
در زمان تحویل، حداقل باید موارد زیر بررسی شوند:
- مشخصات محصول
- مقدار تحویلی
- سلامت ظاهری
- وضعیت انتهای لوله
- وضعیت پروفیل
- مارکینگ
- اسناد محصول
- گواهیهای موردنیاز
- شماره بچ یا اطلاعات ردیابی
- تطابق با سفارش خرید
چکلیست تحویل محصول
| مورد | وضعیت مطلوب |
|---|---|
| نام محصول | مطابق سفارش |
| قطر | مطابق مشخصات پروژه |
| طول شاخه | مطابق مشخصات محصول |
| جنس | تأییدشده |
| علامتگذاری | خوانا و قابل شناسایی |
| بدنه | بدون آسیب غیرقابلقبول |
| انتهای لوله | سالم |
| اتصالات | مطابق سیستم محصول |
| اسناد | کامل |
| ردیابی | امکان پیگیری محصول |
گواهی کیفیت محصول چه اهمیتی دارد؟
در پروژههای حرفهای، اسناد کیفی بخشی از محصول محسوب میشوند.
این اسناد ممکن است شامل مواردی مانند:
- مشخصات فنی محصول
- گزارش آزمون
- گواهی انطباق
- اطلاعات مواد اولیه
- مدارک سیستم کیفیت
- سوابق تولید
- دستورالعمل نصب
باشند.
البته نوع مدارک موردنیاز باید در قرارداد و مشخصات فنی پروژه تعیین شود.
وجود یک برگه یا گواهی بهتنهایی به معنی اثبات کیفیت تمام شاخههای تحویلی نیست؛ بلکه باید ارتباط آن با محصول، بچ تولید و الزامات پروژه نیز قابل بررسی باشد.
کنترل کیفیت نصب؛ جایی که محصول با پروژه ترکیب میشود
حتی اگر لوله در کارخانه کاملاً مطابق مشخصات تولید شده باشد، اجرای نامناسب میتواند عملکرد سیستم را تحت تأثیر قرار دهد.
در این مرحله، کنترل کیفیت از خود لوله فراتر میرود و سیستم لوله و خاک را شامل میشود.
مواردی مانند موارد زیر اهمیت پیدا میکنند:
- آمادهسازی ترانشه
- کیفیت بستر
- تراز و راستای لوله
- کیفیت اتصالات
- مصالح اطراف لوله
- اجرای لایههای جانبی
- تراکم
- خاکریزی
- جلوگیری از آسیب حین نصب
به همین دلیل، QC پروژه باید در زمان نصب نیز فعال باشد.
کنترل بستر و مصالح اطراف لوله
کیفیت بستر یکی از عوامل مهم در عملکرد لوله مدفون است.
بستر باید مطابق طراحی آماده شود و شرایطی فراهم کند که لوله بهصورت مناسب روی آن قرار گیرد.
پس از قرارگیری لوله نیز مصالح اطراف آن باید مطابق مشخصات پروژه اجرا شوند.
این موضوع مخصوصاً برای لولههای انعطافپذیر اهمیت دارد، زیرا رفتار نهایی سیستم به تعامل میان لوله و خاک اطراف وابسته است.
کنترل تراکم چگونه انجام میشود؟
تراکم باید بر اساس مشخصات فنی پروژه و نوع مصالح کنترل شود.
اشتباه رایج این است که تصور شود «هرچه بیشتر متراکم کنیم، بهتر است».
در عمل، نوع مصالح، تجهیزات، ضخامت لایهها و روش تراکم باید با شرایط پروژه هماهنگ باشند.
کنترل کیفیت میتواند شامل بررسی:
- نوع مصالح
- ضخامت لایه اجرا
- روش تراکم
- تجهیزات مورد استفاده
- درصد یا معیار تراکم تعریفشده در پروژه
- نتایج آزمونهای مربوطه
باشد.
مقدار معیار پذیرش باید از مشخصات پروژه گرفته شود و نباید بهصورت عمومی برای تمام پروژهها یکسان فرض شود.
کنترل اتصال در محل پروژه
اتصال یکی از نقاط مهم کنترل کیفیت است.
حتی اگر رینگ و کوپلر کیفیت مناسبی داشته باشند، نصب نادرست میتواند باعث ایجاد مشکل شود.
بازرس باید مواردی مانند:
- سلامت رینگ
- تمیزی محل اتصال
- موقعیت صحیح رینگ
- همراستایی لولهها
- سازگاری کوپلر
- تکمیل مونتاژ
را کنترل کند.
این بخش با کیفیت آببندی ارتباط مستقیم دارد و باید مطابق دستورالعمل همان سیستم اتصال اجرا شود.
کنترل کیفیت بعد از خاکریزی
با پایان نصب لوله، کار کنترل کیفیت تمام نمیشود.
پس از خاکریزی باید بررسی شود که عملیات اجرا باعث آسیب به سیستم نشده باشد.
در صورت پیشبینی در مشخصات پروژه، ممکن است مواردی مانند:
- راستای خط
- وضعیت اتصالات
- تغییرشکل
- وضعیت سطح زمین
- نشانههای نشست
- آزمونهای آببندی
- آزمونهای عملکردی
بررسی شوند.
نوع آزمون و معیار پذیرش باید از اسناد پروژه تعیین شود.
عدم انطباق یا NCR در پروژه لوله کاروگیت
اگر محصول یا عملیات اجرا با مشخصات پروژه مطابقت نداشته باشد، باید موضوع بهصورت رسمی ثبت شود.
این مورد معمولاً در قالب NCR یا Non-Conformance Report مدیریت میشود.
یک گزارش عدم انطباق مناسب باید مشخص کند:
- چه چیزی مغایر است؟
- در کجا مشاهده شده است؟
- معیار مورد انتظار چه بوده است؟
- چه مدرکی برای اثبات عدم انطباق وجود دارد؟
- علت احتمالی چیست؟
- چه اقدام اصلاحی باید انجام شود؟
- چه کسی مسئول پیگیری است؟
- نتیجه اقدام اصلاحی چگونه تأیید میشود؟
این روش باعث میشود مشکلات بهصورت شفاهی و بدون سابقه باقی نمانند.
تفاوت اصلاح و اقدام پیشگیرانه
در کنترل کیفیت، فقط برطرف کردن عیب کافی نیست.
فرض کنید چند شاخه لوله با آسیب انتهایی وارد پروژه شدهاند.
اگر فقط همان شاخهها تعویض شوند، مشکل فعلی اصلاح شده است.
اما اگر مشخص شود آسیب به دلیل روش نامناسب حمل ایجاد شده، باید علت اصلی نیز بررسی شود تا محمولههای بعدی دوباره با همان مشکل مواجه نشوند.
بنابراین کنترل کیفیت حرفهای از «رفع عیب» به سمت «کنترل علت عیب» حرکت میکند.
برنامه بازرسی و آزمون یا ITP چیست؟
در پروژههای تخصصی، میتوان فعالیتهای کنترل کیفیت را در قالب Inspection and Test Plan یا ITP تعریف کرد.
در ITP مشخص میشود که هر مرحله چه کنترلی دارد و چه کسی باید آن را تأیید کند.
نمونه ساختار ITP
| فعالیت | کنترل | مدرک | مسئول |
|---|---|---|---|
| ورود مواد | بررسی مدارک | گواهی مواد | QC کارخانه |
| تولید | کنترل فرایند | سوابق تولید | تولید/QC |
| محصول نهایی | کنترل ابعاد و ظاهر | گزارش بازرسی | QC |
| آزمون | انجام آزمون موردنیاز | گزارش آزمون | آزمایشگاه/QC |
| حمل | بررسی سلامت | گزارش تحویل | لجستیک/QC |
| تحویل پروژه | بازرسی محصول | فرم پذیرش | QC پروژه |
| نصب | کنترل اجرا | چکلیست | ناظر/QC |
| خاکریزی | کنترل لایهها | نتایج آزمون | QC پروژه |
| پذیرش نهایی | آزمون و بازرسی | پرونده تحویل | کارفرما/ناظر |
ITP باعث میشود کنترل کیفیت از یک فعالیت پراکنده به یک فرایند مستند و قابل پیگیری تبدیل شود.
چه کسی مسئول کنترل کیفیت است؟
کنترل کیفیت یک پروژه معمولاً مسئول واحد ندارد.
بسته به ساختار پروژه، نقشهای مختلفی ممکن است در آن مشارکت داشته باشند:
- تولیدکننده
- واحد کنترل کیفیت کارخانه
- تأمینکننده
- پیمانکار
- ناظر
- آزمایشگاه
- مشاور
- کارفرما
نکته مهم این است که مسئولیتها باید از ابتدا مشخص باشند.
برای مثال، تولیدکننده مسئول کنترل فرایند تولید خود است، در حالی که پیمانکار مسئول اجرای صحیح عملیات نصب طبق مشخصات پروژه خواهد بود.
مهمترین خطاهای کنترل کیفیت لوله کاروگیت
خطای اول: کنترل فقط هنگام تحویل
این روش بسیاری از مشکلات فرایند تولید یا حمل را پوشش نمیدهد.
خطای دوم: اعتماد صرف به ظاهر محصول
محصول سالم از نظر ظاهری لزوماً تمام الزامات عملکردی را اثبات نمیکند.
خطای سوم: نبود ردیابی
اگر محصول فاقد اطلاعات قابل پیگیری باشد، بررسی مشکلات بعدی دشوارتر میشود.
خطای چهارم: نادیده گرفتن حمل
محصول استاندارد نیز ممکن است در مسیر حمل آسیب ببیند.
خطای پنجم: نبود برنامه مشخص آزمون
آزمون باید بر اساس معیار از پیش تعیینشده انجام شود، نه صرفاً در صورت بروز مشکل.
خطای ششم: ثبت نکردن عدم انطباق
مشکلی که مستند نشود، ممکن است دوباره تکرار شود.
خطای هفتم: جدا کردن کنترل محصول از کنترل نصب
کیفیت لوله و کیفیت اجرا دو موضوع جدا از هم نیستند؛ عملکرد نهایی نتیجه هر دو است.
چکلیست جامع کنترل کیفیت لوله کاروگیت
| مرحله | سؤال کلیدی |
|---|---|
| مواد اولیه | مشخصات ماده تأیید شده است؟ |
| تولید | فرایند تحت کنترل است؟ |
| پروفیل | شکل محصول یکنواخت است؟ |
| ابعاد | مطابق الزامات محصول است؟ |
| ظاهر | عیب قابل مشاهده وجود ندارد؟ |
| آزمون | آزمونهای موردنیاز انجام شدهاند؟ |
| ردیابی | محصول قابل پیگیری است؟ |
| حمل | روش حمل از محصول محافظت کرده است؟ |
| تحویل | محصول با سفارش مطابقت دارد؟ |
| اتصال | اجزای اتصال سازگار و سالم هستند؟ |
| بستر | مطابق مشخصات پروژه اجرا شده است؟ |
| خاک اطراف | مصالح و تراکم کنترل شدهاند؟ |
| خاکریزی | مطابق روش اجرایی انجام شده است؟ |
| بازرسی نهایی | وضعیت خط بررسی شده است؟ |
| مستندات | پرونده QC کامل است؟ |
چگونه یک سیستم کنترل کیفیت مؤثر برای پروژه طراحی کنیم؟
برای پروژههای بزرگ، بهتر است کنترل کیفیت از همان مرحله خرید تعریف شود.
یک روش عملی میتواند شامل این مراحل باشد:
مرحله ۱: مشخصات فنی را مشخص کنید
پیش از خرید باید نوع لوله، قطر، کلاس یا رده موردنیاز، استاندارد محصول و الزامات اتصال مشخص باشند.
مرحله ۲: مدارک تأمینکننده را بررسی کنید
مدارک فنی، گواهیها، مشخصات مواد و سوابق آزمون باید بررسی شوند.
مرحله ۳: برنامه بازرسی تعریف کنید
مشخص شود در کارخانه، زمان حمل و کارگاه چه مواردی کنترل خواهند شد.
مرحله ۴: معیار پذیرش تعیین کنید
هر کنترل باید معیار مشخص داشته باشد.
مرحله ۵: ردیابی را حفظ کنید
ارتباط میان محصول، بچ تولید، اسناد و محل مصرف حفظ شود.
مرحله ۶: عدم انطباق را مستند کنید
هر مورد مغایرت باید ثبت، بررسی و تعیین تکلیف شود.
مرحله ۷: پرونده نهایی کیفیت را تکمیل کنید
در پایان پروژه باید مدارک کنترل کیفیت بهصورت منظم قابل ارائه باشند.
آیا کنترل کیفیت باعث افزایش هزینه پروژه میشود؟
کنترل کیفیت خود هزینه دارد، اما حذف آن نیز میتواند هزینههای قابلتوجهی ایجاد کند.
اگر یک عیب پیش از نصب شناسایی شود، اصلاح آن معمولاً سادهتر از زمانی است که همان محصول دفن شده باشد.
برای مثال، تعویض یک شاخه لوله معیوب پیش از خاکریزی با اصلاح همان مشکل پس از تکمیل روسازی و بهرهبرداری شرایط کاملاً متفاوتی دارد.
به همین دلیل، هدف کنترل کیفیت فقط «قبول یا رد محصول» نیست؛ بلکه کاهش ریسک هزینههای ناشی از خطا در مراحل بعدی پروژه نیز هست.
جمعبندی
کیفیت لوله کاروگیت را نمیتوان فقط با ظاهر محصول یا یک آزمون منفرد تعیین کرد. عملکرد قابل اعتماد یک شبکه نتیجه زنجیرهای از کنترلهاست که از مواد اولیه و فرایند تولید آغاز میشود و تا آزمون محصول، حمل، تحویل، نصب، خاکریزی و پذیرش نهایی ادامه دارد.
در کارخانه، کنترل مواد اولیه، پایداری فرایند، شکلگیری پروفیل، ابعاد، ظاهر و آزمونهای موردنیاز اهمیت دارند. پس از تولید نیز ردیابی محصول و حفظ سوابق میتواند در مدیریت کیفیت و رسیدگی به مشکلات احتمالی نقش مهمی داشته باشد.
در پروژه، کنترل کیفیت باید دوباره فعال شود. محصول تحویلی باید با سفارش و مشخصات فنی تطبیق داده شود و سلامت آن پس از حمل بررسی شود. سپس کیفیت بستر، اتصال، مصالح اطراف لوله، تراکم و عملیات خاکریزی باید مطابق برنامه کنترل کیفیت پروژه ارزیابی شود.
یکی از اصول مهم این است که کیفیت محصول و کیفیت اجرا را نمیتوان از یکدیگر جدا کرد. یک لوله تولیدشده مطابق مشخصات، در صورت نصب نامناسب الزاماً عملکرد مورد انتظار را ارائه نمیدهد. از طرف دیگر، اجرای دقیق نیز نمیتواند یک محصول خارج از مشخصات را به محصول استاندارد تبدیل کند.
بنابراین یک سیستم کنترل کیفیت مؤثر باید کل زنجیره را پوشش دهد:
مواد اولیه → تولید → آزمون → ردیابی → حمل → تحویل → نصب → خاکریزی → بازرسی نهایی
هرچه این زنجیره منظمتر، مستندتر و قابل پیگیریتر باشد، احتمال شناسایی زودهنگام خطاها بیشتر و مدیریت ریسک پروژه قابلاعتمادتر خواهد بود.
در نهایت، کنترل کیفیت لوله کاروگیت یک مرحله مجزا در پروژه نیست؛ بلکه فرایندی پیوسته از کارخانه تا محل نصب و تحویل نهایی شبکه است.


دیدگاهتان را بنویسید