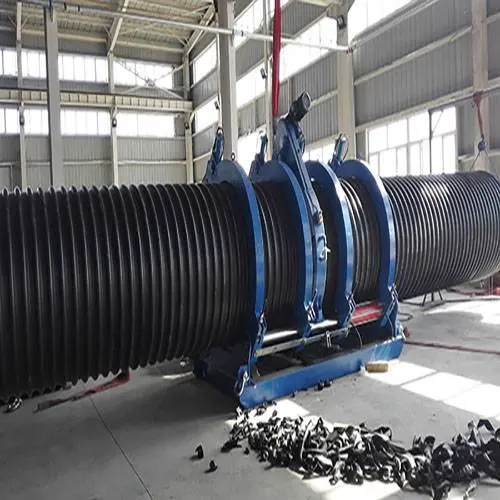
در برخی پروژههای لولهکشی زیرزمینی، آببندی محل اتصال لوله کاروگیت اهمیت زیادی دارد؛ زیرا نقص در اتصال میتواند باعث نشت سیال، ورود آب زیرزمینی، نفوذ خاک و کاهش عملکرد شبکه شود. یکی از روشهایی که برای برخی محصولات پلیاتیلنی قابل استفاده است، جوشکاری لوله کاروگیت است. این روش برخلاف اتصال واشردار و کوپلری، میتواند یک اتصال دائمی ایجاد کند، اما تنها زمانی قابل اجراست که جنس، ساختار جداره و طراحی لوله برای جوشکاری مناسب باشد.
لولههای کاروگیت معمولاً دارای جداره پروفیلدار هستند و همین موضوع باعث میشود روش جوشکاری آنها با لولههای پلیاتیلن جداره صاف یکسان نباشد. بنابراین نمیتوان هر لوله کاروگیت را صرفاً به دلیل پلیاتیلنی بودن جوش داد. روش اتصال باید براساس دیتاشیت، دستورالعمل سازنده و ساختار واقعی محصول انتخاب شود.
آببندی لوله کاروگیت با جوش چیست؟
آببندی با جوش به روشی گفته میشود که در آن بخشهایی از ماده پلیمری دو قطعه با استفاده از حرارت، فشار یا ماده واسط مناسب به یکدیگر متصل میشوند و پس از سرد شدن، یک اتصال یکپارچه ایجاد میکنند.
در لولههای پلیاتیلنی، بسته به طراحی محصول، ممکن است روشهایی مانند Butt Fusion، Extrusion Welding یا روشهای اختصاصی تولیدکننده مورد استفاده قرار گیرند. انتخاب روش به نوع لوله، ضخامت لایه قابل جوش، شکل پروفیل و کاربرد خط بستگی دارد.
هدف اصلی در این فرآیند، ایجاد اتصال یکنواخت و مقاوم در برابر نیروهای مکانیکی و نفوذ سیال است. کیفیت نهایی اتصال به کنترل دقیق پارامترهای جوش و آمادهسازی صحیح سطوح وابسته است.
آیا تمام لولههای کاروگیت قابل جوشکاری هستند؟
خیر. این نکته از مهمترین موارد فنی در انتخاب روش آببندی است.
لوله کاروگیت ممکن است از پلیاتیلن تولید شده باشد، اما ساختار پروفیل جداره، ضخامت لایه داخلی، نوع مواد اولیه و روش تولید آن میتواند با یک محصول قابل جوش متفاوت باشد. در برخی مدلها، سیستم اتصال اصلی توسط سوکت، واشر یا کوپلر طراحی شده و اجرای جوش روی پروفیل ممکن است مورد تأیید سازنده نباشد.
بنابراین پیش از اجرای جوش باید مشخص شود که:
- ماده اولیه لوله برای جوشکاری مناسب است.
- سطح مورد نظر برای جوش دارای ساختار مناسب است.
- سازنده روش جوش را تأیید کرده است.
- تجهیزات مناسب برای اجرای اتصال در اختیار است.
- پارامترهای فرآیند جوش مشخص هستند.
- روش با کاربرد و شرایط سرویس خط سازگار است.
روشهای جوشکاری لوله کاروگیت
روش جوشکاری براساس طراحی محصول متفاوت است. دو روش مهم که در محصولات پلیاتیلنی قابل بررسی هستند عبارتاند از جوش لببهلب و جوش اکستروژنی.
جوش لببهلب یا Butt Fusion
در Butt Fusion، دو سطح انتهایی مناسب برای جوش پس از برش و آمادهسازی، در مقابل یک صفحه حرارتی قرار میگیرند. سطوح تا محدوده دمایی مشخص گرم شده و سپس با فشار کنترلشده به یکدیگر متصل میشوند.
این روش بیشتر برای لولههای پلیاتیلنی با جداره مناسب برای Fusion طراحی شده است. اگر ساختار کاروگیت اجازه ایجاد سطح جوش مناسب را ندهد، نباید از این روش بهصورت عمومی استفاده کرد.
جوش اکستروژنی
در جوش اکستروژنی، ماده پلیمری مذاب توسط دستگاه اکسترودر در محل اتصال قرار میگیرد و بین دو سطح آمادهشده یک اتصال ایجاد میکند.
این روش میتواند برای برخی ساختارهای پروفیلدار و اتصالات خاص کاربرد داشته باشد، اما پارامترهای فرآیند، نوع فیلر، دما، آمادهسازی سطح و هندسه اتصال باید براساس دستورالعمل فنی تعیین شوند.
آمادهسازی لوله برای جوشکاری
کیفیت جوش قبل از شروع فرآیند شکل میگیرد. سطحی که قرار است جوشکاری شود باید تمیز، خشک و عاری از آلودگی باشد. خاک، رطوبت، چربی، گردوغبار و اکسیدهای سطحی میتوانند روی کیفیت اتصال تأثیر منفی بگذارند.
در لولههای کاروگیت، آمادهسازی به دلیل ساختار پروفیل اهمیت بیشتری دارد. باید مشخص شود کدام قسمت از جداره برای اتصال طراحی شده است و آیا نیاز به ایجاد سطح صاف یا آمادهسازی مکانیکی وجود دارد یا خیر.
برش باید بدون ایجاد آسیب جدی در جداره انجام شود و لبههای محل اتصال باید از نظر تغییر شکل، ترک و آلودگی بررسی شوند.
کنترل دمای جوش
دمای حرارت یکی از مهمترین پارامترهای جوشکاری پلیاتیلن است. دمای پایین میتواند باعث ذوب ناکافی سطح شود و دمای بیش از حد نیز ممکن است موجب تخریب حرارتی ماده یا تغییر خواص موضعی آن شود.
دمای مناسب نباید بهصورت یک عدد عمومی برای تمام لولههای کاروگیت تعیین شود. گرید مواد اولیه، ضخامت، روش جوش، دستگاه و دستورالعمل سازنده در تعیین محدوده دمایی مؤثر هستند.
به همین دلیل، اپراتور باید پارامترهای مشخصشده در WPS یا دستورالعمل جوشکاری محصول را رعایت کند.
کنترل فشار و نیروی اتصال
در جوشکاری حرارتی، فشار اتصال یکی دیگر از پارامترهای اصلی است. پس از گرم شدن سطوح، اعمال نیروی مناسب باعث میشود دو سطح در تماس یکنواخت قرار گیرند.
فشار بیش از حد میتواند ماده مذاب را بیش از اندازه از محل اتصال خارج کند و هندسه مناسب اتصال را تغییر دهد. فشار ناکافی نیز ممکن است باعث تماس ناقص و کاهش استحکام جوش شود.
مقدار نیروی مناسب به قطر، ضخامت، روش جوش و تجهیزات مورد استفاده بستگی دارد و باید از روش اجرایی مربوط به همان محصول استخراج شود.
اهمیت همراستایی لولهها
پیش از جوشکاری باید دو قطعه در موقعیت صحیح قرار گیرند. عدم همراستایی میتواند باعث ایجاد ضخامت نامتوازن در ناحیه اتصال و تمرکز تنش شود.
در خطوط زیرزمینی، این موضوع اهمیت بیشتری دارد؛ زیرا لوله پس از دفن تحت بار خاک، بار سطحی و نیروهای ناشی از حرکت خاک قرار میگیرد. اتصال نامناسب ممکن است در برابر این شرایط عملکرد مطلوبی نداشته باشد.
استفاده از تجهیزات نگهدارنده و فیکسچر مناسب میتواند به حفظ موقعیت لوله در طول فرآیند کمک کند.
مراحل کلی آببندی لوله کاروگیت با جوش
مراحل اجرایی به نوع روش جوش وابسته است، اما فرآیند کلی میتواند شامل موارد زیر باشد:
- بررسی امکان جوشکاری لوله
- بررسی جنس و گرید ماده اولیه
- کنترل ابعاد و ضخامت جداره
- آمادهسازی محل اتصال
- تمیزکاری و خشک کردن سطوح
- همراستا کردن دو قطعه
- تنظیم دستگاه جوش
- کنترل دمای فرآیند
- اجرای مرحله حرارتدهی یا اکستروژن
- اعمال فشار یا ماده جوش طبق روش اجرایی
- تثبیت اتصال
- سرد شدن کنترلشده
- بازرسی ظاهری
- انجام تستهای مورد نیاز پروژه
هیچکدام از این مراحل نباید بدون توجه به دستورالعمل سازنده تغییر داده شوند، زیرا تغییر دما، فشار یا زمان میتواند ساختار اتصال را تحت تأثیر قرار دهد.
بازرسی ظاهری جوش
پس از پایان جوشکاری، محل اتصال باید از نظر ظاهری بررسی شود. در یک اتصال مناسب، شکل جوش باید با معیارهای تعیینشده در دستورالعمل اجرایی مطابقت داشته باشد.
مواردی مانند ترک، سوختگی، حفره، ذرات خارجی، ذوب ناقص، تغییر شکل شدید و ناپیوستگی در محل اتصال باید مورد بررسی قرار گیرند.
بازرسی ظاهری بهتنهایی برای اثبات کیفیت کامل اتصال کافی نیست. در پروژههای حساس ممکن است آزمونهای تکمیلی براساس مشخصات فنی پروژه مورد نیاز باشد.
تست آببندی پس از جوشکاری
پس از اجرای اتصال، تست آببندی باید براساس نوع شبکه و الزامات پروژه انجام شود. در شبکههای فاضلاب ممکن است هدف اصلی بررسی نفوذ و خروج آب از محل اتصال باشد.
روش آزمون باید بر اساس قطر لوله، طول بخش آزمایش، شرایط شبکه و استاندارد مربوطه تعیین شود. استفاده از یک فشار ثابت برای تمام سیستمها بدون بررسی مشخصات پروژه روش مناسبی نیست.
در صورت وجود نشتی، ابتدا باید محل جوش، هندسه اتصال و شرایط اجرای آن بررسی شود. تعمیر اتصال نیز باید مطابق روش مورد تأیید سازنده انجام گیرد.
مزایای آببندی لوله کاروگیت با جوش
در محصولاتی که برای جوشکاری طراحی شدهاند، این روش میتواند مزایایی داشته باشد:
- ایجاد اتصال دائمی
- کاهش وابستگی به قطعات آببندی مکانیکی
- امکان ایجاد اتصال یکپارچه در برخی طراحیها
- مناسب بودن برای برخی کاربردهای خاص
- کاهش احتمال جابهجایی اتصال در شرایط مشخص
- امکان استفاده در سیستمهایی که اتصال دائمی مورد نیاز است
با این حال، این مزایا فقط زمانی قابل دستیابی هستند که لوله و روش جوش با یکدیگر سازگار باشند و فرآیند تحت کنترل انجام شود.
محدودیتهای جوشکاری لوله کاروگیت
اتصال جوشی در کنار مزایا، محدودیتهایی نیز دارد. مهمترین مورد، نیاز به تجهیزات و نیروی متخصص است. همچنین شرایط محیطی مانند باد، گردوغبار، رطوبت و دمای محیط میتواند روی اجرای جوش تأثیر بگذارد.
از طرف دیگر، اتصال جوشی برخلاف بسیاری از کوپلرها بهراحتی قابل باز کردن نیست. اگر پس از دفن لوله نیاز به اصلاح مسیر وجود داشته باشد، معمولاً عملیات برش و اجرای اتصال جدید لازم خواهد بود.
همچنین اجرای جوش نامناسب ممکن است بهجای ایجاد آببندی بهتر، یک نقطه ضعف در سیستم ایجاد کند.
تفاوت آببندی جوشی و واشردار
در اتصال واشردار، آببندی توسط فشردگی الاستومر انجام میشود و اتصال معمولاً قابلیت باز شدن بیشتری دارد. این روش برای بسیاری از شبکههای فاضلاب ثقلی و زهکشی کاربرد دارد.
در مقابل، جوش میتواند اتصال دائمیتری ایجاد کند اما اجرای آن به تجهیزات، آمادهسازی و کنترل فرآیند نیاز دارد.
| پارامتر | اتصال واشردار | اتصال جوشی |
|---|---|---|
| نوع آببندی | الاستومری | جوش پلیمری |
| سرعت اجرا | معمولاً بالا | وابسته به تجهیزات |
| تجهیزات تخصصی | کمتر | بیشتر |
| قابلیت باز کردن | بیشتر | محدود |
| حساسیت به تمیزی | بالا | بسیار بالا |
| مهارت اجرایی | متوسط | بیشتر |
| اتصال دائمی | بسته به سیستم | معمولاً بله |
| روش انتخاب | طبق سیستم اتصال | طبق قابلیت جوش لوله |
انتخاب نهایی باید براساس مشخصات محصول و شرایط پروژه انجام شود.
آببندی جوشی در شبکه فاضلاب
در شبکههای فاضلاب، هدف اصلی اتصال میتواند جلوگیری از خروج فاضلاب و ورود آبهای ناخواسته باشد. اتصال جوشی در صورت اجرای صحیح میتواند در برخی سیستمهای مناسب، یک مسیر آببندیشده ایجاد کند.
با این حال، نوع لوله، فشار داخلی، شرایط خاک و روش نصب باید همزمان بررسی شوند. بسیاری از لولههای کاروگیت فاضلابی برای جریان ثقلی طراحی شدهاند و نباید صرفاً به دلیل آببندی جوشی، برای فشار داخلی مورد استفاده قرار گیرند.
خطاهای رایج هنگام جوشکاری
یکی از خطاهای مهم، جوش دادن لولهای است که سازنده آن را برای این روش اتصال تأیید نکرده است. خطای دیگر، تنظیم دما بدون توجه به گرید ماده و دستورالعمل جوش است.
عدم تمیزی سطح، وجود رطوبت، همراستا نبودن لولهها، اعمال فشار نامناسب و جابهجایی اتصال پیش از سرد شدن کافی نیز میتوانند کیفیت جوش را کاهش دهند.
استفاده از تجهیزات فرسوده یا کالیبرهنشده نیز میتواند باعث شود دما و فشار واقعی با مقدار تنظیمشده متفاوت باشد.
نکات مهم خرید لوله کاروگیت قابل جوش
اگر از ابتدا قرار است اتصال لوله با جوش انجام شود، این موضوع باید هنگام خرید مشخص شود. موارد مهم عبارتاند از:
- جنس ماده اولیه
- گرید HDPE
- ساختار جداره
- ضخامت ناحیه قابل جوش
- نوع پروفیل
- روش جوش مورد تأیید
- محدوده دمایی فرآیند
- تجهیزات مورد نیاز
- دستورالعمل نصب
- الزامات تست آببندی
- مدارک کنترل کیفیت
خرید لوله بدون بررسی قابلیت جوشکاری میتواند باعث شود پس از ورود محصول به پروژه، روش اتصال موردنظر قابل اجرا نباشد.
نگهداری و کنترل کیفیت اتصالات جوشی
اتصالات جوشی پس از اجرا باید در برنامه کنترل کیفیت پروژه ثبت و قابل رهگیری باشند. مشخصات شاخهها، محل اتصال، تاریخ اجرا و در صورت نیاز مشخصات اپراتور و تجهیزات جوش میتواند در مستندات پروژه ثبت شود.
در پروژههای حساس، کنترل کیفیت باید شامل بررسی مواد اولیه، پارامترهای فرآیند، بازرسی ظاهری و آزمونهای مورد نیاز باشد. این مستندسازی به شناسایی اتصالهای مشکلدار در زمان بهرهبرداری و تعمیرات آینده کمک میکند.


دیدگاهتان را بنویسید